Запил керамической плитки под углом 45° (так называемый «запил под ус») — одна из ключевых операций при облицовке наружных углов, ниш и откосов. Качественно выполненный ус образует тонкий, почти невидимый шов и придаёт облицовке законченный вид, однако требует точности до десятых долей миллиметра и понимания физики разрушения керамики. Ниже — методика, отработанная на объектах с высокой требовательностью к геометрии шва.
Почему косой запил сложнее прямого реза
При прямом резе плиткорез работает на сжатие-раскол по линии надреза, и керамика ведёт себя предсказуемо. При запиле под 45° режущая кромка контактирует с глазурью и черепком под острым углом, что провоцирует два дефекта:
- Скол глазури на выходе инструмента — самая частая причина брака;
- Отклонение плоскости реза от номинальных 45°, из-за которого на стыке образуется либо зазор, либо «нахлёст» кромок.
Кроме того, у плитки с рельефной или толстой глазурью кромка после запила остаётся открытой, поэтому торцы, как правило, требуют шлифовки и защиты от влаги.
Инструмент: чем реально получить точные 45°
Электрический плиткорез с поворотным столом или диском
Оптимальный вариант для объёмов. Ключевые требования: плавная регулировка угла с фиксацией, диск с непрерывной кромкой (continuous rim) для чистового реза, подача воды. Диск с сегментированной кромкой для косого запила не годится — даёт рваную кромку.
Ручной плиткорез с угловым упором
Пригоден для плитки небольшого формата и мягких сортов. Обязательное условие — жёсткая фиксация упора: люфт в 1° на плитке шириной 300 мм даёт отклонение кромки около 5 мм, что делает ус неремонтопригодным.
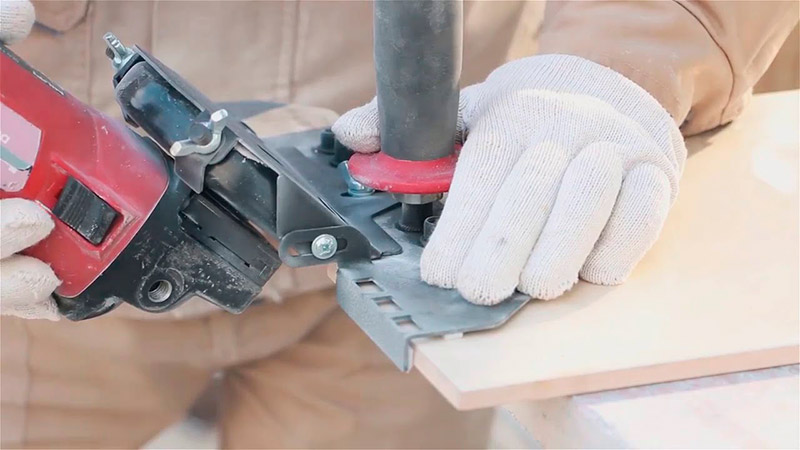
Болгарка с алмазной чашкой или отрезным диском
Применяется для подрезки уже уложенной плитки и для крупноформата, который не проходит по столу станка. Требует направляющей и твёрдой руки; точность ниже, поэтому кромку доводят на шлифовальном бруске или алмазной планшайбе.
Вспомогательное оснащение
- Алмазный брусок или шлифовальная платформа (зерно 100–200) для доводки торца;
- Струбцины и упорная линейка для фиксации плитки;
- Угломер или шаблон 45° для контроля;
- Малярный скотч для защиты лицевой поверхности при работе болгаркой.
Пошаговая методика запила
- Разметка. Линию реза наносят на лицевую сторону мягким карандашом или маркером, предварительно оклеив зону тонким малярным скотчем. Для усов на смежных плитках разметку выполняют от одной базовой линии, чтобы обеспечить симметрию.
- Ориентация плитки. Лицевая сторона должна быть обращена вверх при работе на станке с подачей воды — так сколы глазури минимальны. При работе болгаркой, наоборот, рез ведут с лицевой стороны с постепенным заглублением.
- Пробный рез. Обязательный этап: на обрезке того же материала проверяют фактический угол и качество кромки, корректируют положение упора.
- Основной рез. Подача плавная, без рывков; при ручном плиткорезе — один уверенный проход роликом и аккуратное обламывание. Не допускайте повторного прохода роликом по той же линии.
- Доводка торца. Кромку обрабатывают алмазным бруском под тем же углом, снимая заусенцы и выводя плоскость. Это критично: именно шлифовка даёт плотное прилегание двух усов.
- Контроль. Сложите две подготовленные плитки торцами — шов должен быть равномерным по всей длине, без просветов. Проверьте угол угломером.
Технологические тонкости, определяющие результат
Выбор плитки
Рекомендуется использовать ректофицированную плитку — она имеет калиброванные кромки под 90° и одинаковые размеры в партии, что резко упрощает получение ровного уса. Глазурованная плитка с наплывом глазури на торец требует предварительного снятия наплыва.
Направление реза и «правило лицевой стороны»
При запиле двух смежных плиток резы выполняют так, чтобы лицевые поверхности сходились, а черепок уходил внутрь угла. Нарушение этого правила даёт видимый тёмный шов и сколы на стыке.
Защита кромки
Открытый торец керамики гигроскопичен. После запила его обрабатывают гидрофобизирующей пропиткой или эпоксидной смой, а при укладке заполняют шов затиркой с повышенной эластичностью (класс CG2 по EN 13888).
Типичные ошибки
- Запил «на глаз» без пробного реза — самая распространённая причина перерасхода материала;
- Использование сегментированного диска — рваная кромка, неустранимая шлифовкой;
- Отсутствие доводки торца — ус не сходится, шов «гуляет» по длине;
- Работа без подачи воды — перегрев кромки и микротрещины в черепке;
- Игнорирование калибровки партии — плитка из разных коробок может отличаться по размеру на 1–2 мм, что делает ус невозможным без подгонки каждой пары.
Резюме
Ровный запил под 45° — это не столько вопрос «твёрдой руки», сколько дисциплины процесса: калиброванный материал, станок с фиксируемым углом, обязательный пробный рез, шлифовка торца и контроль сложением двух плиток. Соблюдение этой последовательности позволяет получать ус с шовной линией менее 1 мм даже на крупноформатной керамике, где цена ошибки наиболее высока.