Выбор сварочного аппарата для пластиковых труб — задача, которая на первый взгляд кажется простой, но на практике требует учёта множества технических нюансов. Ошибка при подборе оборудования приводит не только к перерасходу материала, но и к аварийным ситуациям на трубопроводе: разгерметизации стыков, снижению пропускной способности, разрушению соединений под давлением. В этой статье разберём, чем отличаются аппараты для разных типов полимеров, на какие параметры смотреть в первую очередь и как соотнести характеристики оборудования с реальными условиями монтажа.
Определите материал трубы до выбора аппарата
Первый и самый важный шаг — понять, с каким полимером предстоит работать. Технология сварки и температурные режимы для разных материалов принципиально различаются, и универсального аппарата «на все случаи» не существует.
- ПНД (полиэтилен низкого давления, PE) — сваривается раструбным (электромуфтовым) или стыковым способом. Для стыковой сварки требуется аппарат с гидравлическим или механическим приводом и точным контролем давления.
- ПП (полипропилен, PP-R, PP-H) — сваривается раструбным методом с помощью паяльника с насадками. Это самый распространённый бытовой и монтажный вариант.
- ПВХ (поливинилхлорид) — для раструбной сварки применяются аппараты с контролем температуры и времени, часто с функцией охлаждения.
- ПЭ-RT и другие термостойкие полимеры — требуют специализированного оборудования с расширенным диапазоном температур.
Если вы планируете работать с несколькими типами труб, имеет смысл рассмотреть комбинированные комплекты, но помните: универсальность часто достигается за счёт точности и ресурса.
Ключевые технические параметры сварочного аппарата
Диапазон диаметров свариваемых труб
Это первый параметр, который нужно сверить с проектом. Аппараты для раструбной сварки комплектуются насадками под конкретные диаметры — обычно от 16 до 63 мм для бытовых моделей и до 160 мм и выше для профессиональных. Для стыковой сварки диапазон задаётся ходом центратора и мощностью привода.
Практическое правило: берите аппарат с запасом по диаметру минимум на один типоразмер вверх. Это позволит закрыть будущие задачи без покупки нового оборудования.
Мощность и температура нагрева
Для полипропилена рабочая температура сварки составляет 260 ± 10 °C, для ПНД при стыковой сварке — 200–230 °C в зависимости от толщины стенки. Аппарат должен обеспечивать:
- быстрый выход на рабочую температуру (не более 10–15 минут);
- стабильное удержание температуры с точностью ±5 °C;
- мощность, достаточную для прогрева насадки при активной работе — для диаметров до 63 мм обычно хватает 800–1600 Вт, для 110–160 мм требуется 2000–3500 Вт.
Маломощный аппарат при работе с большими диаметрами «просаживается» по температуре, что напрямую ведёт к некачественному стыку.
Тип привода и контроль усилия
Для стыковой сварки ПНД критично точное усилие осадки. Здесь выделяют три класса оборудования:
- Ручные аппараты — усилие создаётся оператором через рычаг. Подходят для труб малого диаметра (до 63–110 мм) и небольших объёмов.
- Аппараты с механическим приводом — усилие задаётся винтовым механизмом, точность выше, но зависит от квалификации сварщика.
- Гидравлические аппараты — обеспечивают стабильное и воспроизводимое усилие, оснащаются манометром и часто регистратором параметров. Это стандарт для ответственных трубопроводов и диаметров от 110 мм.
Терморегулятор и электроника
Современные аппараты оснащаются электронными терморегуляторами с цифровой индикацией. Это не маркетинговая опция, а инструмент контроля: отклонение температуры на 20 °C может снизить прочность стыка на 30–40%. Для профессионального применения выбирайте модели с:
- цифровым заданием и отображением температуры;
- индикацией готовности к работе;
- защитой от перегрева и функцией самодиагностики.
Конструктивные особенности и комплектация
Насадки и их качество
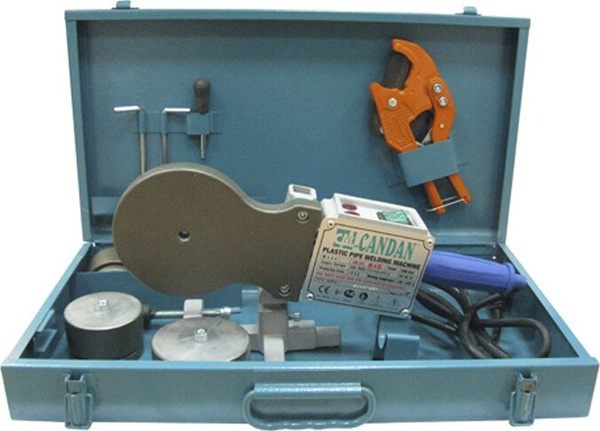
Насадки для раструбной сварки изготавливаются из алюминиевого сплава с антипригарным покрытием (обычно PTFE). Дешёвые насадки без покрытия приводят к налипанию расплавленного полимера, деформации раструба и браку. В комплекте должны быть насадки под все заявленные диаметры, а также ключ для их замены и упор для фиксации трубы.
Эргономика и условия работы
Если сварка ведётся на высоте, в траншее или в стеснённых условиях, вес и балансировка аппарата становятся критичными. Обратите внимание на:
- наличие подставки или кронштейна для фиксации паяльника;
- длину и гибкость сетевого кабеля;
- возможность работы от генератора (для моделей с электроникой важен стабильный синус напряжения).
Как соотнести аппарат с объёмом работ
Класс оборудования логично выбирать по масштабу задач:
- Бытовой уровень (до 63 мм, единичные стыки) — компактный паяльник мощностью 800–1200 Вт с набором насадок. Достаточно для водоснабжения квартиры или дома.
- Профессиональный монтаж (до 160 мм, регулярные объёмы) — аппарат с электронным терморегулятором, расширенным комплектом насадок и защитой от перегрева.
- Стыковая сварка ПНД (от 63 мм и выше) — гидравлический аппарат с центратором, манометром и, желательно, регистратором параметров сварки.
- Электромуфтовая сварка — отдельный класс аппаратов с программируемыми режимами и считыванием штрих-кода муфты.
На что обратить внимание при покупке
- Соответствие стандартам. Оборудование должно соответствовать требованиям ГОСТ или международных норм (ISO 12176 для ПНД, DIN 16963 и др.).
- Наличие сервиса и запчастей. Насадки, термопары и нагревательные элементы должны быть доступны для замены.
- Поверка и калибровка. Для профессионального применения важна возможность периодической поверки терморегулятора.
- Комплектация. Уточняйте, входят ли насадки, ключи, упоры и кейс в базовую поставку или докупаются отдельно.
- Отзывы и репутация производителя. Дешёвый аппарат неизвестного бренда часто имеет завышенную погрешность температуры и малый ресурс нагревателя.
Типичные ошибки при выборе
- Покупка аппарата без запаса по диаметру — через месяц выясняется, что нужен размер больше.
- Экономия на терморегуляторе — «паяльник с вилкой» без контроля температуры даёт нестабильный стык.
- Игнорирование типа привода при стыковой сварке — ручной аппарат на диаметре 160 мм не даёт нужного усилия осадки.
- Отсутствие запасных насадок — простой в работе из-за налипания полимера.
- Работа от нестабильной сети без стабилизатора — электроника теряет калибровку.
Итог
Выбор сварочного аппарата для пластиковых труб строится на трёх опорах: тип полимера, диапазон диаметров и способ сварки (раструбный, стыковой, электромуфтовый). Внутри этих рамок решающими становятся точность терморегулирования, стабильность усилия и качество комплектующих. Не гонитесь за универсальностью в ущерб точности: правильно подобранный аппарат под конкретную задачу всегда даст более надёжный стык, чем «всё в одном» сомнительного качества. И помните: даже лучший аппарат не заменит соблюдения технологии — времени нагрева, охлаждения и усилия осадки, регламентированных для каждого диаметра и материала.