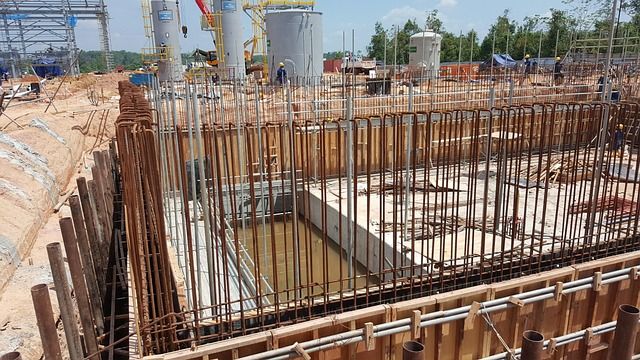
Резка и гибка арматуры — это не просто «подготовительные операции», а полноценные технологические процессы, от которых напрямую зависит несущая способность железобетонных конструкций. Ошибки на этом этапе (нарушение радиуса гиба, перегрев при резке, неправильный отгиб) приводят к снижению прочности стержней, образованию микротрещин и, как следствие, к преждевременному разрушению элемента. В этой статье разберём, как правильно выполнять эти операции на строительной площадке в соответствии с действующими нормативами и здравым смыслом.
Нормативная база и ключевые требования
Основные правила работы с арматурой регламентируются СП 63.13330.2018 «Бетонные и железобетонные конструкции», а также технологическими картами и ГОСТ 34028-2016 на арматурный прокат. Ключевые положения, которые необходимо помнить:
- Минимальный радиус гиба зависит от класса и диаметра арматуры. Для гладкой арматуры класса А240 он составляет не менее 2,5d, для периодического профиля А400/А500 — не менее 3–5d (точное значение уточняется по сортаменту и проекту).
- Запрещено гнуть арматуру при отрицательных температурах без предварительного подогрева — металл становится хрупким.
- Запрещено повторно гнуть и разгибать стержень в одном и том же месте — это вызывает наклёп и разрушение структуры металла.
- Резка должна выполняться без нагрева (механическим способом) либо с контролем температуры при термической резке.
Резка арматуры: способы и технология
Механическая резка
Это предпочтительный метод на площадке. Он не изменяет структуру металла и не требует дополнительной обработки торцов.
- Ручные ножницы и гильотины — для диаметров до 12–16 мм. Просты, но малопроизводительны.
- Болгарка (УШМ) с отрезным диском по металлу — универсальный вариант для любых диаметров. Важно: не перегревать стержень, делать паузы, использовать диски, предназначенные для металла.
- Гидравлические и электрические арматурные ножницы — оптимальны для больших объёмов и диаметров до 32–40 мм. Дают ровный рез без заусенцев.
- Отрезные станки по металлу — для стационарных условий, обеспечивают высокую точность и производительность.
Термическая резка (газовая, плазменная)
Применяется в исключительных случаях, когда механический инструмент недоступен. При газовой резке кромки стержня нагреваются до 1500 °C и выше, что приводит к изменению структуры металла на торце. Такой торец нельзя располагать в зоне максимальных напряжений или в зоне анкеровки без дополнительной зачистки. После термической резки необходимо:
- Удалить грат и оплавленные кромки.
- Зачистить торец до чистого металла.
- Убедиться, что длина стержня соответствует проектной с учётом анкеровки.
Точность реза
Допускаемые отклонения по длине стержня обычно не превышают ±10–20 мм в зависимости от назначения элемента. Для ответственных конструкций (например, арматурных каркасов колонн) отклонения ужесточаются. Все торцы должны быть ровными, без смятия и расслоения.
Гибка арматуры: правила и оборудование
Общие принципы
Гибка — это пластическая деформация, при которой наружные волокна стержня растягиваются, а внутренние сжимаются. Если радиус гиба слишком мал, наружные волокна получают критические напряжения и могут треснуть. Поэтому соблюдение минимального радиуса — главное условие.
- Гибку выполняют только на специализированных станках (ручных или электрических), обеспечивающих плавное усилие без рывков.
- Для арматуры класса А500С и выше гибку выполняют с подогревом при отрицательных температурах (ниже −10 °C) или при больших диаметрах.
- Запрещено гнуть арматуру ударным способом (кувалдой по трубе-оправке) — это приводит к неравномерной деформации и надрывам.
Ручные и электрические станки
На небольших объектах используют ручные гибочные станки (типа «улитка») — они позволяют гнуть стержни до 12–16 мм с заданным радиусом. Для больших объёмов применяют электрические станки с набором сменных оправок. Ключевое требование: оправка должна соответствовать диаметру арматуры, чтобы обеспечить нужный радиус.
Технология гибки
- Разметить место гиба с учётом радиуса и длины отгиба.
- Установить стержень в станок так, чтобы место гиба точно совпало с осью оправки.
- Выполнить гибку плавно, без рывков, до нужного угла (обычно 90°, 135° или 180°).
- Проверить угол и радиус шаблоном или угломером.
Особенности гибки для разных классов арматуры
- А240 (гладкая) — хорошо гнётся, минимальный радиус 2,5d.
- А400, А500С — требуют радиуса не менее 3–5d, при больших диаметрах — подогрев.
- А600 и выше — высокопрочная арматура, гибка только по спецтехнологии, часто с подогревом и последующим контролем.
- Композитная арматура — гнётся только в заводских условиях или с использованием специальных нагревателей, на площадке не гнётся.
Типичные ошибки и как их избежать
- Перегрев при резке болгаркой. Решение: работать с паузами, не давать металлу посинеть.
- Гибка без оправки нужного диаметра. Решение: использовать сменные оправки, соответствующие d стержня.
- Повторный гиб в одном месте. Решение: планировать раскрой так, чтобы каждый стержень гнулся один раз.
- Игнорирование температуры. Решение: при −10 °C и ниже — только с подогревом или перенос операций в тепляк.
- Отсутствие контроля после гибки. Решение: визуальный осмотр на трещины и замер радиуса.
Контроль качества и приёмка
После резки и гибки каждая партия стержней должна пройти визуальный и инструментальный контроль:
- Проверка длины и углов гиба.
- Осмотр на наличие трещин, надрывов, расслоений.
- Проверка радиуса гиба шаблоном.
- Сопоставление с проектной документацией и спецификацией.
Только после этого арматура передаётся на сборку каркасов. Любые отклонения фиксируются в журнале и устраняются до бетонирования.
Заключение
Резка и гибка арматуры — операции, которые кажутся простыми, но именно они определяют, будет ли конструкция работать так, как заложено проектом. Соблюдение радиусов гиба, отказ от ударных методов, контроль температуры и регулярная проверка качества — это не формальности, а гарантия долговечности железобетона. На стройплощадке нет «мелочей»: каждый неправильно отогнутый стержень — это потенциальная трещина в будущем.